
 简体中文


Language
Thuis / Nieuws / Industrie nieuws / Warmte-inductievoeringen voor farmaceutische flessen: selectie en afdichting
Warmte-inductievoeringen voor farmaceutische flessen: selectie en afdichting
2026.10.01
Een gevulde HDPE-fles verlaat de vullijn met een dop die volgens de specificaties is vastgedraaid. Het gaat onder een inductiesealer door en enkele seconden later moet de folie in de dop aan de fleslip worden gehecht. Als de instelling van de voering, dop of sealer verkeerd is, kan de verpakking er goed uitzien, maar de lektest niet doorstaan. Een warmte-inductievoering is daarom geen generieke folieschijf. Het maakt deel uit van een afgedicht systeem dat de dop, de afwerking van de containerhals, inductiesealer en kwaliteitscontroles omvat. In deze handleiding wordt uitgelegd wat de voering doet, hoe u deze selecteert, waar afdichtingen falen en wat u vóór productie moet verifiëren.
Wat een warmte-inductievoering is en wat deze bevat
Een warmte-inductievoering is een meerlaagse afdichting die in een dop zit. Wanneer de afgesloten container door een inductieveld gaat, wordt de aluminiumfolielaag verwarmd door wervelstromen. Door de hitte smelt een polymeer-smeltlaslaag aan de containerzijde. Druk van de dop houdt de verzachte laag tegen de fleslip; na afkoeling blijft de folie aan de houder gehecht en vormt een afgesloten membraan.
| Laag | Gemeenschappelijk materiaal | Primaire functie | Wat te verifiëren |
|---|---|---|---|
| Folie | Aluminiumfolie | Genereert warmte en zorgt voor een vocht- en zuurstofbarrière | Dikte, geleidbaarheid, gaatjes, kwaliteit |
| Warmte-afdichting | Polymeercoating of wasmengsel | Hecht zich aan de containerlip bij verhitting | Compatibiliteit met HDPE, PP, PET, glas; sterkte van de afdichting |
| Steun | Karton, schuim, PET, pulp | Ondersteunt de voering in de dop en regelt de compressie | Dikte, dichtheid, terugvering, pasvorm van de dop |
Hoe hitte-inductie-afdichting werkt
Inductiesealen is een contactloos proces. De sealerspoel creëert een wisselend elektromagnetisch veld. De aluminiumfolie in de voering wordt verwarmd en de smeltlaslaag smelt. Het koppel van de dop en de bovenbelasting van de container zorgen voor druk voor hechting. Nadat de container de spoel heeft verlaten, koelt de afdichting af en wordt deze sterker.
Vier variabelen bepalen het resultaat:
- Vermogen: te laag veroorzaakt zwakke afdichtingen; te hoog verbrandt de voeringen of vervormt de doppen.
- Verblijftijd: de lijnsnelheid verandert de belichtingstijd, dus een recept met 60 flessen per minuut kan mislukken bij 120 flessen.
- Druk en koppel: een laag koppel creëert kanalen; overmatig koppel vervormt de dop.
- Afkoelen: de hechting moet uitharden voordat deze wordt gehanteerd of geëtiketteerd.
Breng instellingen tot stand met de daadwerkelijke container, dop, voering, product en lijnsnelheid. Een instelling gekopieerd van een ander flesformaat is slechts een startpunt.
Waarom farmaceutische verpakkingen gebruik maken van warmte-inductievoeringen
In gereguleerde verpakkingen ondersteunt de liner meerdere functies tegelijk:
- Manipulatiebewijs: een verzegelde folieverzegeling geeft aan dat de container niet is geopend.
- Lekpreventie: het verlaagt het risico op vloeistofontsnapping tijdens transport.
- Vocht- en zuurstofbarrière: folie helpt gevoelige medicijnen te beschermen.
- Contaminatiecontrole: het membraan beperkt het binnendringen van microben.
- Bescherming tegen diefstal: een verbroken zegel is zichtbaar.
Deze voordelen zijn van belang voor injectieflacons, infuusflessen, vaccinflessen, orale vloeistoffen en diagnostische reagentia. De voering vervangt geen goede dop of een gevalideerd vulproces, maar is van cruciaal belang voor de integriteit van de containersluiting. Bijvoorbeeld een injectieflaconafsluitsysteem dat gebruik maakt van aluminium plastic doppen voor injectieflacons moet worden beoordeeld als een compleet geheel, niet als afzonderlijke onderdelen.
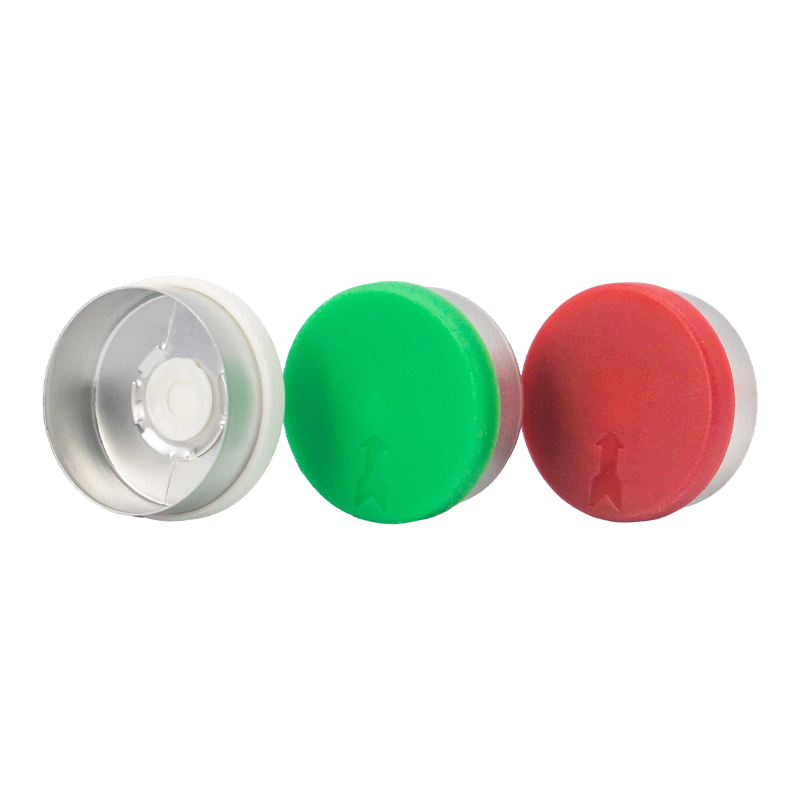 Groothandel aluminium-kunststof doppen voor injectieflacons en vaccinflessen Een composiet injectieflaconsluiting met een aluminium omhulsel, een plastic inzetstuk en een rubberen stop, ontworpen om injecteerbare stoffen te beschermen. Gefabriceerd in GMP-cleanrooms met grootschalige productie van aluminium-kunststof doppen. Bekijk Product →
Selecteer de juiste voering voor uw container en dop
Begin met de container, niet met de lijnvoeringcatalogus. De halsafwerking, het materiaal en de oppervlakteconditie bepalen welke smeltlaslaag zich zal hechten. Een voering voor HDPE sluit mogelijk niet betrouwbaar af op PP, PET, glas of een gecoate lip. Het materiaal van de dop, de diepte van de voeringzak, het schroefdraadontwerp en het koppel zijn ook van invloed op de druk bij de afdichting.
Controleer deze items voordat u monsters aanvraagt:
- Containermateriaal en tekening van halsafwerking, inclusief diameter, draad en vlakheid van de lip.
- Type dop en afmetingen van de voeringzak.
- Vultemperatuur en of het product heet gevuld, gesteriliseerd of bevroren is.
- Sterilisatiemethode, zoals ethyleenoxide, gamma of autoclaaf.
- Doellijnsnelheid, sealermodel en vermogensbereik.
- Vereiste afdichtingssterkte, leksnelheid en barrièreprestaties.
Een schuimrug kan meer dopvariatie tolereren; een kartonnen achterkant kan een stevigere afdichting geven. De verkeerde achterkant kan na het verzegelen uit de dop vallen of blijven plakken. Voor infuuscontainers kunnen Euro PP-doppen met trekring- of twinport-ontwerpen worden gecombineerd met compatibele voeringen, maar het verzegelingsvenster moet worden gevalideerd.
 Euro PP-doppen met trekring voor infuus- en oplossingsflessen Verzegelde polypropyleen doppen met geïntegreerde trekringen voor toegang zonder gereedschap tot infuus- en oplossingsflessen. Compatibele liners en afdichtingsparameters moeten voor de toepassing worden gevalideerd. Bekijk Product →
Veelvoorkomende faalmodi en hoe u deze kunt diagnosticeren
De meeste defecten aan de inductieafdichting komen voort uit een mismatch of drift, en niet uit één enkele slechte voering. De tabel brengt veelvoorkomende symptomen in kaart met waarschijnlijke oorzaken en eerste controles.
| Symptoom | Waarschijnlijke oorzaak | Eerste controles |
|---|---|---|
| Zwakke of gedeeltelijke afdichting | Laag vermogen, korte verblijftijd, laag koppel van de dop of vervuilde lip | Controleer de output van het sealer, de lijnsnelheid, het koppel van de dop en de conditie van de lippen |
| Folie stuck in cap | Oververhitting, verkeerde releaselaag of overmatige compressie van de dop | Verminder het vermogen of de verblijftijd; controleer de constructie van de voering en de diepte van de dop |
| Verbrande of verkleurde voering | Vermogen te hoog, spoel te dichtbij of dubbele passage door sealer | Meet de spoelafstand; bevestig dat containers één keer met de juiste snelheid passeren |
| Lekkage na afdichting | Kanaal onder folie, ovale nek of beschadigde lip | Inspecteer de halsafwerking, het centreren van de voering en het afdichtingsgebied met een kleurstof- of vacuümtest |
| Kapvervorming | Overmatige hitte of dunne kapwand | Controleer de hars van de dop, de wanddikte en de koeltijd |
Pas het vermogen niet alleen aan. Warmte, tijd, druk en koeling werken op elkaar in. Een verandering in de leverancier van doppen of de partij liner kan het venster doen verschuiven. Houd gegevens bij over de instellingen van de sealer, het aanhaalmoment van de dop, het aantal voeringen en de testresultaten, zodat drift kan worden getraceerd.
Opzetten en valideren van het sealproces
Begin met een gecontroleerde proef met behulp van de productiecontainer, dop, voering, product en lijnsnelheid. Test laag, gemiddeld en hoog vermogen en verblijftijd. Inspecteer het verbindingspatroon op een uniforme ring zonder brandplekken of kanalen.
Validatie moet het volgende omvatten:
- Seal peel- of burst-test.
- Kleurpenetratie of vacuümverval-lektest.
- Visuele inspectie op foliebedekking, rimpels en beschadiging van de dop.
- Koppeltest na afdichting en gesimuleerd transport.
- Stabiliteit of scheepssimulatie indien nodig.
Controleer tijdens de productie het vermogen van de sealer, de lijnsnelheid, het koppel van de dop en de afdichtingskwaliteit op gedefinieerde intervallen. Bewaar aparte recepten voor elke flesgrootte.
Leveranciers- en kwaliteitscontroles
De leverancier van de voering moet materiaalspecificaties, gegevens over de smeltlaslaag, informatie over migratie of biocompatibiliteit verstrekken, indien relevant, de traceerbaarheid van de partij en aanbevolen afdichtingsvensters. Voor farmaceutische verpakkingen verminderen cleanroomproductie en een gedocumenteerd kwaliteitssysteem het risico. ISO 9001 en GMP-afstemming zijn praktische signalen dat de leverancier gereguleerde markten begrijpt.
Jiangsu Changjiang Lids Co., Ltd. produceert sinds 2000 farmaceutische verpakkingen en exploiteert een C A-cleanroom. Het assortiment omvat aluminium doppen, aluminium plastic doppen, Euro PP doppen en sluitingen voor injectieflacons, infuusflessen en orale vloeistoffen. Het vermeldt een jaarlijkse capaciteit van 3 miljard aluminium en aluminium plastic doppen en 800 miljoen polypropyleen doppen, met GMP- en ISO 9001-systemen. Omdat de voering, de dop en de flessenhals moeten samenwerken, is deze ervaring met de productie van doppen relevant. Dat kan Vraag monsters of een liner review aan om de pasvorm vóór productie te bevestigen.
Vraag hoe de partijen liner worden gecontroleerd en hoe veranderingen bij folie- of filmleveranciers worden beheerd. Een nieuwe hitteafdichtingscoating kan de afdichtingsprestaties veranderen, zelfs als de afgewerkte dop er hetzelfde uitziet.
Belangrijkste aandachtspunten voor de selectie van warmte-inductievoeringen
- Behandel de voering als onderdeel van een compleet sluitsysteem met dop, container, sealer en proces.
- Zorg ervoor dat de smeltlaslaag overeenkomt met het containermateriaal en de sterilisatiemethode.
- Regel vermogen, verblijftijd, druk, koppel en koeling als één venster.
- Valideer met lek- en afdichtingstests en bewaak vervolgens de productie.
- Werk samen met een leverancier die materialen, traceerbaarheid van partijen en cleanroomcontroles documenteert.
Een warmte-inductieliner ziet er eenvoudig uit, maar beschermt het product vanaf de vullijn tot aan de patiënt. Definieer de vereisten, test het echte systeem en houd het proces onder controle.
Nieuws
-
Een gevulde fles orale suspensie komt van de lijn, de dop wordt eraf gedraaid door een klant en het folieschijfje blijft in de dop zitten in plaats van op de flesrand. Er is ...
READ MORE -
Een vaccinflacon verlaat de vullijn, wordt per vrachtwagen vervoerd en arriveert met een dun laagje vloeistof op de schouder. De dop zit strak, maar de binnenste afdichting i...
READ MORE -
Een afvullijn die 200 flesjes per minuut draait, stopt plotseling. Elke dop in de laatste batch heeft een losse folievoering en de lektest mislukt. De boosdoener is zelden de...
READ MORE -
Een gevulde HDPE-fles verlaat de vullijn met een dop die volgens de specificaties is vastgedraaid. Het gaat onder een inductiesealer door en enkele seconden later moet de fol...
READ MORE
Gerelateerde producten
-

Een nauwkeurige afdichtingsoplossing ontworpen voor medicijnafgiftesystemen op basis van patronen, zoals voorgevulde spuiten en peninjectoren. Het garandeert steriele integriteit en veilige, betrou...
Bekijk meer -

Een beschermende en steriele verpakkingsoplossing ontworpen voor het bewaren van contactlenzen. De polypropyleen (PP) container met een geïntegreerde folieafdichting zorgt voor productintegriteit, ...
Bekijk meer -

Een gestandaardiseerde polypropyleen dop met twee poorten, ontworpen voor infuus- en oplossingsflessen. Deze geïntegreerde oplossing zorgt voor een betrouwbare sluiting en biedt twee afzonderlijke,...
Bekijk meer -

Een veilige en onopvallende ondersteuningsoplossing die is ontworpen om infuuscontainers veilig vast te houden in klinische en zorgomgevingen. Het platte ontwerp zorgt voor een stabiele ophanging a...
Bekijk meer -

Een veilige en ergonomische ondersteuningsoplossing ontworpen om infuuscontainers veilig vast te houden in klinische en zorgomgevingen. Het racketontwerp met geïntegreerd handvat zorgt voor een sta...
Bekijk meer -

Een standaard en voordelige aluminium sluiting voor infuusflessen. Door het grote gat in het midden blijft de rubberen stop zichtbaar, waardoor steriele pinnen of naalden direct toegankelijk zijn v...
Bekijk meer
-
Neem contact op
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Nr. 1 Mingzhu Road, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, China
De informatie op deze website is uitsluitend bedoeld voor gebruik in landen en rechtsgebieden buiten de Volksrepubliek China.
-
Product
Aluminium-kunststof doppen Aluminium doppen Euro PP-doppen PP-containers voor contactlenzen met folieverzegeling Plastic hanger voor infuusfles Kunststof jerrycan -
WhatsAppen
Chris

-
WeChat
Lilian

Auteursrecht © 2025 Jiangsu Changjiang Lids Co., Ltd. Alle rechten voorbehouden.
OEM farmaceutische verpakkingsfabrikant
Leverancier van farmaceutische doppen
